栏目导航/Menu
服务范围:化工废水处理工艺设计 、污水处理和臭气处理设备加工、污水处理站升级改造、环保设备安装承包、药剂供应、IC厌氧塔、电絮凝生产加工;污水厂运营管理、整体环保管家服务
电 话:0531-88898788
传 真:0531-88899877
手 机:18660781866
联系人:王经理
QQ:740836693
电 话:0531-88898788
传 真:0531-88899877
手 机:18660781866
联系人:王经理
QQ:740836693
山东污水处理厂家帕克环保浅谈厌氧池跑泥的诱因分析、应急处置及常态化运维要点
2026-11-05
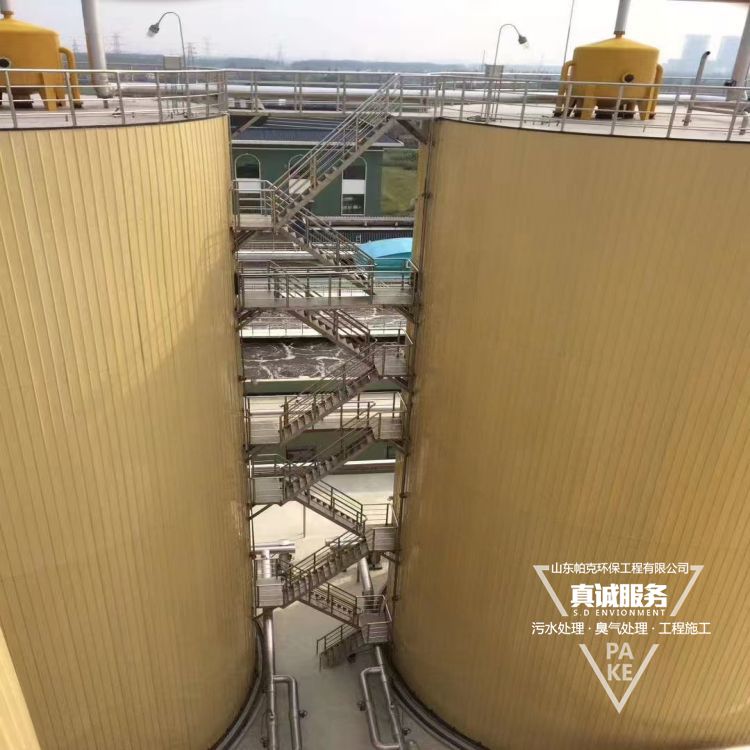
厌氧池跑泥是 UASB、EGSB 等厌氧反应器运行中高发故障,一旦发生,颗粒污泥大量流失,污泥床高度下降,COD 去除效率、产甲烷能力快速衰减,严重时造成整个生化系统瘫痪。结合现场运维经验,可从诱因判断、针对性处置、日常管控三方面系统管控跑泥问题。
厌氧跑泥主要分为五类诱因。一是水力与有机负荷剧烈波动,进水水量、COD 突然冲高,上升流速超标,直接冲散并带出颗粒污泥。二是污泥沉降性能恶化,污泥老化、解絮,SV30 超过 80%,上清液浑浊。三是设备与设计缺陷,三相分离器角度不合理、布水不均、短流。四是预处理失效,进水携带大量悬浮物、油脂,在池面形成浮泥层。五是环境条件失控,温度、pH 偏离适宜区间,或是有毒物质进入,抑制微生物活性。
故障处理遵循 “先稳负荷、再调污泥、后修设备” 的顺序。首先利用调节池均质均量,控制 UASB 上升流速维持 0.5–1.0 m/h;污泥松散时可少量投加 PAC、PAM 助沉,及时排掉老化污泥,将颗粒污泥 MLSS 控制在 8–15 g/L。其次校核三相分离器、布水系统,消除死区与短流。严格把控预处理,控制进水 TSS、油脂指标。稳定运行环境,温度保持 33–38 ℃,pH 维持 6.8–7.4,按需补充氮磷营养,保障 C:N:P 配比。
发生跑泥后的应急补救:进水削减 30%–50%,增设应急泥水分离器,将流失污泥回流;污泥床损失过大时,补充同类型颗粒污泥,快速恢复活性。
日常运维是预防跑泥的关键。每日记录水量、COD、产气量、VFA、温度、pH;每周开展 SV30 检测、污泥镜检;每月检修三相分离器、排泥管路、水封罐,坚持少排勤排,颗粒污泥污泥龄控制 60–100 d。按这套流程处置,多数厌氧跑泥问题可在 3–7 天内缓解,保障厌氧系统长期稳定运行。